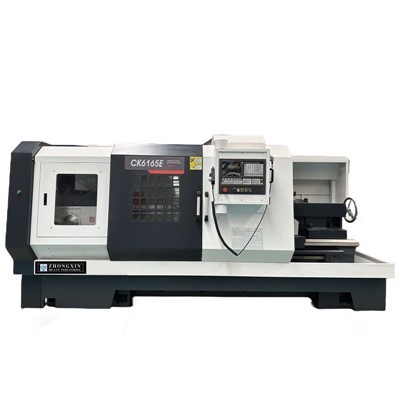
En tant que fournisseur du tour CK6132 CNC, on m'a souvent posé des questions sur la course de broche - de cette machine remarquable. Spindle Run - Out est un concept crucial dans le monde des tours CNC, et la compréhension est essentielle pour les opérateurs et ceux qui cherchent à acheter une machine comme le CK6132.
Qu'est-ce que le fuseau est à la sortie -?
Spinde Run - Out fait référence à l'écart de l'axe de rotation réel de la broche de son axe idéal ou théorique. En termes plus simples, c'est la quantité par laquelle la broche oscille ou s'éloigne du centre lorsqu'elle tourne. Il existe deux principaux types de runs de broche - Out: Radial Run - Out et Axial Run - Out.
Radial Run - Out se produit lorsque la broche se déplace dans une direction perpendiculaire à son axe de rotation. Cela peut faire bouger l'outil de coupe de manière imprévisible, ce qui entraîne des inexactitudes dans le diamètre de la pièce usinée. Par exemple, si vous tournez une partie cylindrique sur le tour CK6132 CNC, une course radiale - peut entraîner un diamètre inégal sur la longueur de la pièce, ce qui en fait de la tolérance.

La course axiale - en revanche, est le mouvement de la broche le long de son axe de rotation. Cela peut affecter l'usinage final de la pièce. Lors de l'exécution d'opérations comme le fait face, la course axiale - peut rendre le visage final inégal, laissant une surface rugueuse ou non plate.
Pourquoi le fuseau est-il sorti - est-il important pour le tour CK6132 CNC?
Le tour CK6132 CNC est conçu pour l'usinage de précision. Que vous produisiez de petites pièces complexes ou des composants plus grands avec des tolérances étroites, la précision de la broche est de la plus haute importance.
La précision de l'usinage se traduit directement par la qualité du produit fini. Une course à haute broche - peut entraîner une variété de problèmes. Premièrement, il peut réduire la finition de surface de la pièce. Au lieu d'une surface lisse et polie, la pièce peut avoir des marques d'outils visibles ou des irrégularités. Ceci est inacceptable dans les industries où l'esthétique et les fonctionnalités dépendent d'une finition de surface de haute qualité, comme les industries aérospatiales ou de dispositifs médicaux.
Deuxièmement, la sortie de la broche - peut affecter la précision dimensionnelle de la pièce. Dans les applications où les pièces doivent s'adapter précisément, même une petite quantité de course - peut entraîner les pièces hors spécifications, conduisant à des problèmes d'assemblage et à des défaillances potentielles de produits.
Mesurer la broche de la broche - sur le tour CK6132 CNC
Mesurer la courroise de broche - est un processus technique qui nécessite des outils spécialisés. Une méthode courante consiste à utiliser un indicateur de cadran.
Pour mesurer la course radiale - l'indicateur de cadran est configuré de sorte que sa pointe entre en contact avec la surface de la broche à un point près de la fin où l'outil ou la pièce sera monté. Au fur et à mesure que la broche tourne, l'indicateur de cadran mesure la quantité de mouvement dans la direction radiale. Les lectures maximales et minimales sont notées, et la différence entre eux donne la valeur de l'exécution radiale.
Pour l'exécution axiale - l'indicateur de cadran est positionné pour mesurer le mouvement le long de l'axe de la broche. Un processus similaire est suivi, l'indicateur mesurant le déplacement lorsque la broche tourne.
Il est important de noter que les techniques de mesure appropriées sont cruciales. La broche doit être propre et la mesure doit être prise dans des conditions de fonctionnement normales pour obtenir une lecture précise.
Facteurs affectant la fuselle de la fuselle - dans le tour CK6132 CNC
Plusieurs facteurs peuvent contribuer à l'exécution du fuseau - dans le tour CK6132 CNC.
1. Usure de roulement
Les roulements sont un composant critique de l'assemblage de la broche. Au fil du temps, en raison de l'usure normale, les roulements peuvent être usés. Cela peut faire en sorte que la broche s'éteint - au centre lorsqu'elle tourne, conduisant à une augmentation de la course. L'entretien et l'inspection réguliers des roulements peuvent aider à détecter les premiers signes d'usure et à prévenir une course excessive.
2. Médiction
Un désalignement peut se produire lors de l'installation de la broche ou en raison de forces externes agissant sur la machine. Si la broche n'est pas correctement alignée avec d'autres composants du tour, tels que le poteau d'outil ou le bassin versant, il peut entraîner une sortie. Assurer un bon alignement lors de l'installation et des contrôles périodiques peut aider à maintenir une longue durée.
3. Montage de l'outil et de la pièce
Un montage inapproprié de l'outil de coupe ou de la pièce peut également provoquer une sortie. Si l'outil n'est pas serré en toute sécurité ou si la pièce n'est pas centrée correctement, elle peut introduire des forces supplémentaires qui font que le fuseau s'écarte de son axe de rotation idéal.
Réduction de la broche de la broche - dans le tour CK6132 CNC
En tant que fournisseur, je comprends l'importance de minimiser le fuseau à l'extérieur - pour nos clients. Voici quelques étapes qui peuvent être prises pour réduire la course:
1. Entretien régulier
Lubrifier régulièrement les roulements et vérifier les signes d'usure peut aider à garder la broche en bon état. Le remplacement des roulements usés en temps opportun peut empêcher une course excessive - à l'extérieur.

2. Alignement approprié
S'assurer que la broche est correctement alignée sur toutes les autres composantes du tour est crucial. Cela peut nécessiter l'utilisation d'outils d'alignement et suivre les directives du fabricant lors de l'installation et de la maintenance.
3. Correction du montage de l'outil et de la pièce
Les opérateurs de formation sur la bonne façon de monter les outils et les pièces peuvent considérablement réduire le déroulement. L'utilisation des porte-outils de haute qualité et la garantie que les pièces sont centrées avec précision peuvent faire une grande différence.
Comparaison avec d'autres machines de tour
Lorsque l'on considère la broche de la broche - du tour CK6132 CNC, il est intéressant de le comparer avec d'autres types de tours. Par exemple,Swiss Turn tourest connu pour sa haute précision dans l'usinage de petites pièces complexes. Ces machines ont souvent des valeurs d'exécution de broche très faible - pour atteindre la précision requise.
Prise CNC Latheest une autre catégorie qui met l'accent sur l'usinage de précision élevé. Semblables au CK6132, ces tours nécessitent un contrôle strict de la courbe de fuseau - pour produire des pièces avec des tolérances serrées.
Tour de lit horizontaloffre une approche de conception différente. Bien qu'ils visent également une bonne précision de broche, la conception de lits d'inclinaison peut parfois introduire des facteurs uniques qui affectent la sortie. Cependant, avec une conception et une fabrication appropriées, ces machines peuvent également obtenir d'excellents résultats.
Conclusion
Spindle Run - Out est un aspect critique de la performance du CK6132 CNC Lathe. En tant que fournisseur, nous nous engageons à fournir aux machines une faible broche - pour assurer la plus haute qualité d'usinage pour nos clients. En comprenant ce qu'est la fuselle - comment la mesurer et quels facteurs l'affectent, les opérateurs peuvent prendre des mesures pour maintenir et améliorer la précision de la machine.
Si vous êtes sur le marché pour un tour CNC et que vous souhaitez en savoir plus sur le CK6132 ou d'autres machines de tour que nous proposons, n'hésitez pas à nous contacter pour une discussion détaillée. Nous sommes là pour vous aider à faire le bon choix pour vos besoins d'usinage.
Références
- Smith, J. (2018). Manuel d'usinage de précision. Éditeur XYZ.
- Brown, A. (2020). Opérations et maintenance du tour CNC. Éditeur ABC.